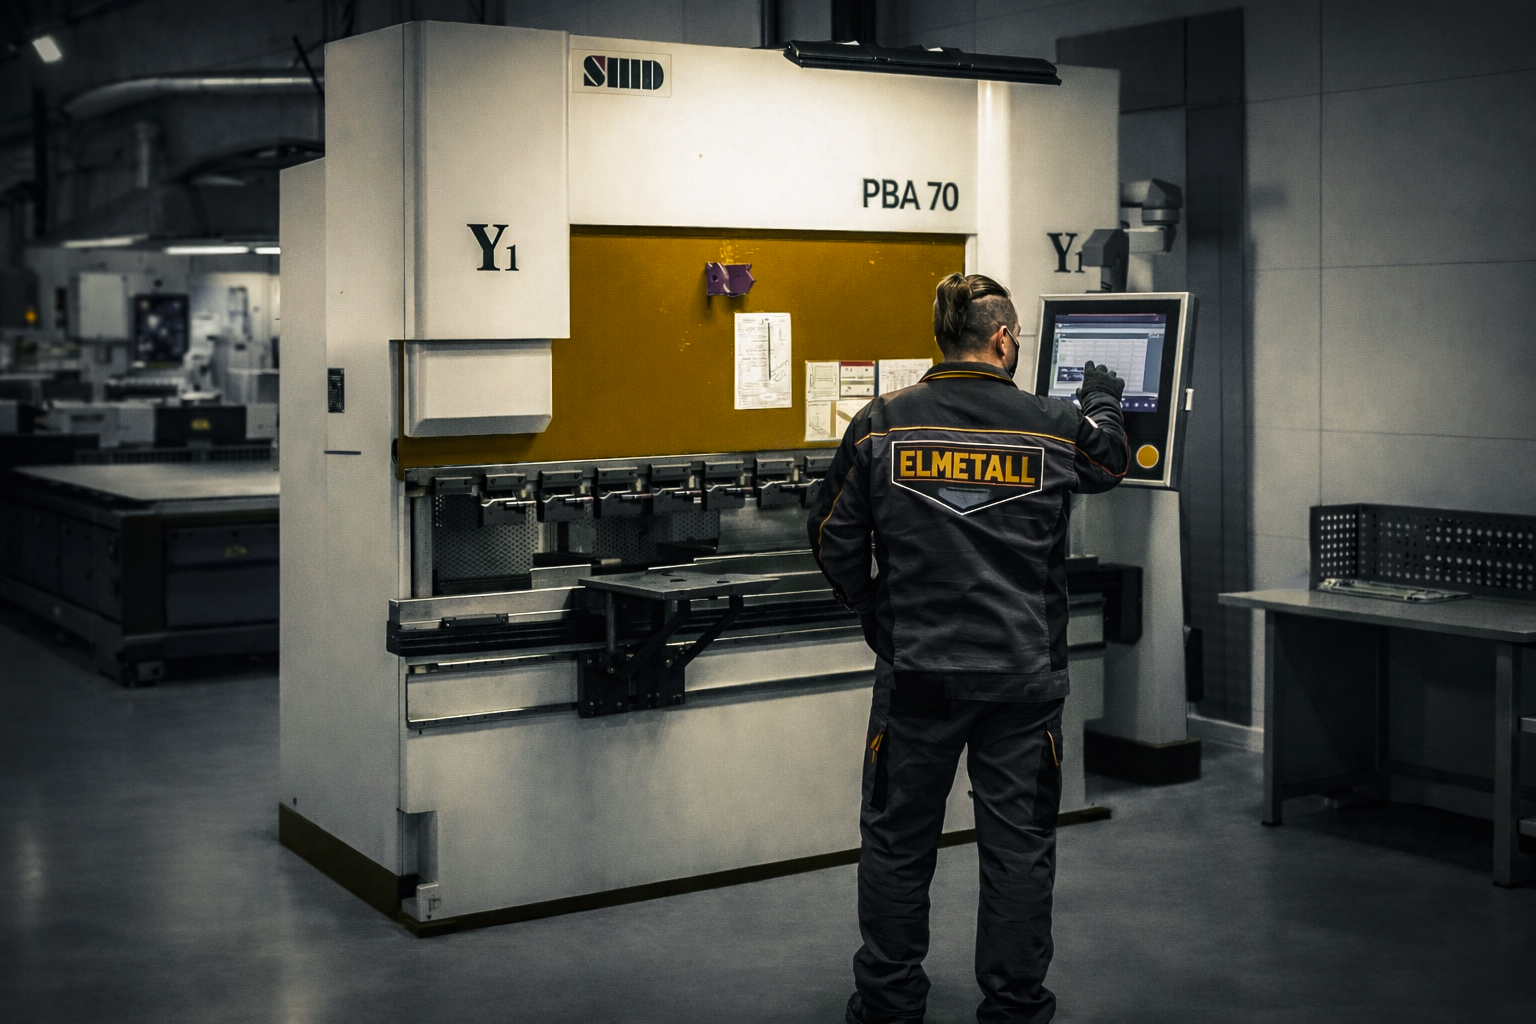
Стоимость гибки листового металла складывается из двух частей: цены каждого гиба и наладки на партию. Цена гиба растёт с толщиной, длиной линии гиба, прочностью материала и массой детали: гиб полуметровой детали из стали 1,5 мм и гиб трёхметровой детали из 10 мм, с которой работают два оператора, различаются в разы. Наладка включает подготовку программы, установку инструмента и пробный гиб с замером угла, и её стоимость не зависит от количества деталей. Поэтому одна деталь может стоить почти столько же, сколько десять: на единичном заказе наладка ложится на одну штуку, а на партии распределяется. Сильнее всего снижают цену единый внутренний радиус для всех гибов детали, отсутствие лишних смен инструмента и заказ гибки вместе с лазерной резкой, когда развёртка изначально рассчитана под конкретный пресс.
Из чего складывается цена гибки листового металла?
Прайс «гиб — столько-то рублей» встречается часто, но за ним всегда стоит более сложная картина.
Цена одного гиба зависит от того, сколько времени станок и оператор тратят на его выполнение. Короткая лёгкая деталь сгибается за секунды: оператор подносит её к упору, нажимает педаль, переворачивает, делает следующий гиб. Длинная тяжёлая деталь требует двух человек, иногда подъёмного устройства, осторожного позиционирования. Время на гиб растёт в разы.
Наладка — это фиксированная часть. Нужно подготовить программу с последовательностью гибов, установить пуансон и матрицу нужного профиля, сделать пробный гиб, замерить угол, скорректировать и только потом запускать партию. Если деталь требует нескольких разных инструментов, их ставят на станок одновременно секциями или меняют в процессе, что добавляет времени.
Что влияет на стоимость гибки и насколько
| Фактор | Как влияет | Комментарий |
| Толщина | чем толще, тем дороже гиб | растёт требуемое усилие, нужны другая оснастка и другой пресс |
| Длина линии гиба | длинные детали дороже | сложнее позиционировать, нужна компенсация прогиба |
| Материал | нержавейка и высокопрочные стали дороже | больше пружинение и усилие, риск следов на поверхности |
| Масса детали | тяжёлые детали заметно дороже | работа двух операторов, подъёмные устройства |
| Количество гибов | линейно увеличивает цену | каждый гиб — отдельная операция |
| Разные радиусы и инструмент | увеличивают наладку | смена оснастки занимает время |
| Тираж | чем больше, тем дешевле штука | наладка распределяется на партию |
| Требования к точности и поверхности | увеличивают стоимость | дополнительный контроль, защитная плёнка, специальная оснастка |
Почему одна деталь бывает дороже десяти
Это самый частый вопрос от заказчиков, которые впервые сталкиваются с гибкой. Пример помогает понять механику.
Деталь — кронштейн из стали 3 мм с четырьмя гибами. Наладка, включая программирование, установку инструмента и пробный гиб, занимает условно 30 минут. Сам гиб одной детали — около минуты.
Если нужна одна деталь, затраты — 30 минут наладки плюс минута гибки. Если нужно десять — те же 30 минут наладки плюс десять минут. Стоимость партии из десяти деталей выше всего на треть, а стоимость одной детали в партии в семь-восемь раз ниже, чем единичной.
К этому добавляется резка. На лазере единичная деталь тоже несёт полную стоимость подготовки программы и часть листа. В итоге единичный заказ кажется непомерно дорогим, хотя в нём нет никакой накрутки, просто вся подготовка оплачивается одной штукой.
Как снизить стоимость гибки ещё на этапе проектирования
Самая большая экономия закладывается в конструкции, а не выторговывается у подрядчика.
Единый внутренний радиус. Если все гибы детали выполняются с одним радиусом, их можно сделать одним инструментом без переналадки. Когда конструктор задаёт разные радиусы «по красоте», станок приходится переоснащать.
Одинаковое направление гибов там, где это возможно. Если деталь нужно переворачивать между гибами, время растёт.
Достаточная длина полок. Если полка короче минимальной для выбранной толщины, её либо не согнуть на стандартной матрице, либо нужна узкая матрица с большим усилием, либо деталь делают с припуском и потом обрезают. Каждый из вариантов дороже.
Отверстия на расстоянии от линии гиба. Отверстие, расположенное слишком близко к линии гиба, вытягивается в овал. Чтобы этого избежать, его сверлят после гибки или делают разгрузочные прорези, а это лишние операции.
Гибка вместо сварки. Часто короб или кронштейн, который рисуют сварным из нескольких пластин, можно согнуть из одной заготовки. Гибка дешевле сварки, не требует зачистки и не даёт сварочных деформаций.
Как сравнивать предложения разных подрядчиков
Сравнивать цену гиба из прайса двух компаний почти бессмысленно. У одной в цену гиба уже заложена наладка, у другой наладка идёт отдельной строкой. Одна считает гиб длиной до 1 м и до 2 м по разной ставке, другая — одинаково. Одна даёт цену на чёрную сталь, а нержавейку считает с коэффициентом, другая — нет.
Корректное сравнение возможно только по одной и той же детали и одному и тому же тиражу. Отправьте всем подрядчикам одинаковый пакет: чертёж, материал, количество, требования к точности и поверхности. Попросите итоговую цену за партию с разбивкой на резку, гибку и материал. Тогда станет видно, где реальная разница, а где разные способы подачи одной и той же стоимости.
Стоит спросить и о точности. Подрядчик, который гнёт на старом прессе без ЧПУ, может дать цену ниже, но выдержать допуск на угол ±0,5° на всей партии он не сможет. Если детали идут в сборку, экономия на гибке обернётся подгонкой на сборке.
Повторные заказы: почему вторая партия дешевле первой
Для серийных деталей важный момент — повторяемость заказов. Когда деталь изготовлена один раз, у производства остаются отработанная программа гибки с поправками на пружинение, известный набор инструмента и проверенная развёртка. Вторая партия запускается быстрее, пробный гиб занимает меньше времени, риск брака ниже.
Поэтому при регулярных заказах разумно договориться о фиксированной цене на деталь и плановых сроках. Для производства это предсказуемая загрузка, для заказчика — стабильная цена и качество.
Типичные ошибки при заказе гибки
Первая — присылать только 3D-модель без указания внутреннего радиуса и допусков. Подрядчик возьмёт стандартный инструмент, и радиус получится не тем, который ожидал конструктор. Для деталей под сборку это может быть критично.
Вторая — рассчитывать развёртку самостоятельно по формулам из интернета и отдавать её как готовую заготовку под резку. Коэффициент нейтрального слоя зависит от материала, толщины и конкретного инструмента. Если развёртка посчитана не под оборудование подрядчика, размеры полок после гибки уедут на миллиметр-два.
Третья — заказывать резку в одном месте, а гибку в другом. Детали, вырезанные по чужой развёртке, гнутся с отклонениями, и спорить о том, кто виноват, бесполезно.
Как получить точный расчёт стоимости гибки
- Чертёж или 3D-модель: с внутренними радиусами, углами и допусками на размеры полок.
- Материал и толщина: марка стали, нержавейка или алюминий, состояние поверхности.
- Количество: разовая партия или регулярные заказы.
- Требования к поверхности: допустимы ли следы от матрицы, нужна ли защитная плёнка.
- Кто режет заготовки: если резка у того же подрядчика, развёртку рассчитают под его пресс.
Частые вопросы о стоимости гибки листового металла (FAQ)
Обычно как сумма наладки на партию и стоимости каждого гиба, которая зависит от толщины, длины, материала и массы детали. Иногда производство даёт цену за готовую деталь, включающую резку и гибку.
Почему цена гибки одной детали такая высокая?
Наладка пресса, программирование и пробный гиб занимают одинаковое время для одной детали и для сотни. На единичном заказе эти затраты целиком ложатся на одну штуку.
Можно ли согнуть деталь из своей заготовки?
Можно, но если заготовка вырезана по развёртке, рассчитанной не под инструмент подрядчика, размеры полок могут отличаться от чертежа. Надёжнее заказывать резку и гибку в одном месте.
Как снизить стоимость гибки?
Использовать единый внутренний радиус для всех гибов, обеспечить достаточную длину полок, отнести отверстия от линии гиба и заказывать партиями. Часть сварных узлов можно заменить гнутыми деталями.
Гибка листового металла с прозрачным расчётом
Самую точную цену гибки даёт производитель, который сам режет заготовки и рассчитывает развёртку под свои прессы. «Эль Металл» считает стоимость резки и гибки вместе, подсказывает изменения конструкции, которые снижают цену, и выполняет весь цикл на одной площадке. Подробнее — на странице гибки листового металла.