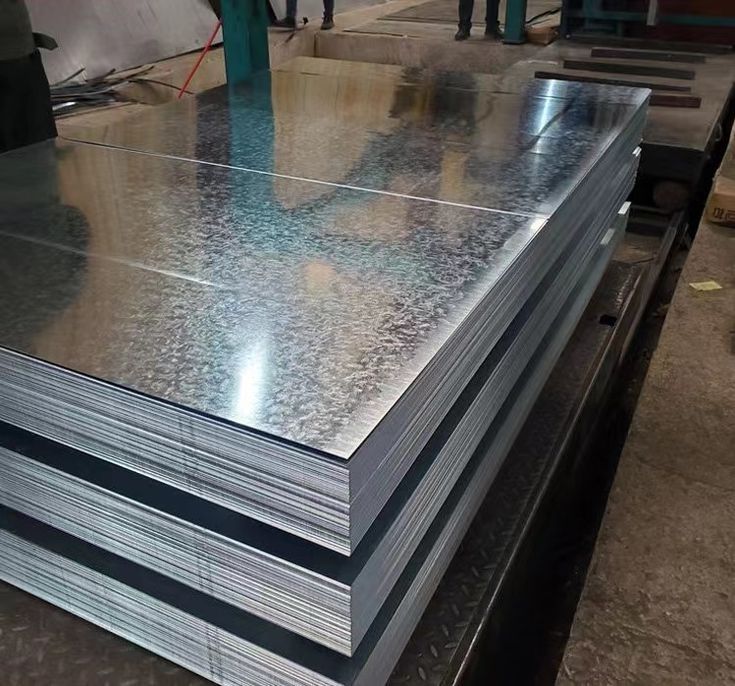
Входной контроль металла — это процедура проверки поступающего проката на соответствие требованиям нормативной документации и проекту, включающая анализ сертификатов, проверку маркировки, визуальный осмотр поверхности на наличие дефектов (трещин, расслоений, закатов, коррозии) и инструментальные замеры геометрии (толщина, диаметр, длина). Основная цель — не допустить в производство сырьё с отклонениями по химическому составу, механическим свойствам или размерам, потому что дефектный лист или труба на входе — это гарантированный брак готового изделия, переделка которого обходится дороже, чем возврат партии поставщику. В большинстве случаев контроль проводится неразрушающими методами, но при отсутствии сертификата или сомнениях в его достоверности требуется проведение дополнительных испытаний — механических и химических — чтобы подтвердить марку стали и расчётные характеристики.
Из чего складывается стандартная процедура проверки проката
У нас на производстве процедура входного контроля расписана по пунктам, но по сути она сводится к трём основным этапам. Первый — проверка сопроводительной документации. Сертификат качества должен быть на каждую партию, и в нём — все данные: марка стали, номер плавки, химический состав, механические свойства, результаты заводских испытаний. Если сертификата нет или он заполнен не полностью, металл отправляется на доиспытания — мы должны убедиться, что он соответствует ГОСТ или ТУ. Второй этап — идентификация. Сверяем маркировку на самом металле (клейма, бирки, цветная маркировка) с записями в сертификате. Расхождение в номере плавки или марке стали — уже основание не принимать партию. Третий, самый ответственный — визуальный осмотр и обмеры. Осматриваем поверхность листов и профилей: нет ли видимых расслоений на торцах, трещин, раковин, вмятин или закатов — дефектов прокатного производства, которые в готовом изделии становятся концентраторами напряжений. Заодно проверяем геометрию: толщину стенки микрометром, длину и ширину рулеткой, диаметр труб штангенциркулем. Это необходимо, чтобы убедиться, что фактические размеры не выходят за минусовые допуски, установленные ГОСТ 19903 для листа и ГОСТ 19904 для профиля.
Какие методы контроля применяются и в каких случаях
Выбор методов зависит от ответственности конструкции. Для рядового металлоизделия достаточно визуального осмотра и замера толщины. Для ответственных узлов, работающих под давлением или на изгиб, требуется 100%-ный контроль сварных соединений методом УЗК или радиографии, а основной металл проверяют на твёрдость и наличие внутренних дефектов. Объём контроля для конкретного типа продукции обычно прописан в технических условиях или в договоре поставки.
Что показывает сравнительная таблица методов контроля металлопроката
| Метод контроля | Что проверяет | Когда применяется | Ограничения |
| Контроль сертификатов (СЕРТ) | Соответствие марки, состава, свойств требованиям | Обязательно для всей партии | Не заменяет проверку реального металла |
| Визуальный контроль (ВК) | Поверхностные дефекты: трещины, закаты, плёны, коррозия | 100% партии, предшествует другим методам | Не выявляет внутренние дефекты |
| Измерение геометрии (ГР) | Толщина, диаметр, длина, овальность | Выборочно или 100% по требованию чертежа | Не определяет свойства материала |
| Стилоскопирование (СТИЛ) | Марка стали по спектру искры | При сомнениях в маркировке, для легированных сталей | Только качественная оценка, не даёт точного состава |
| Ультразвуковая дефектоскопия (УЗК) | Внутренние дефекты: расслоения, неметаллические включения | Для ответственных конструкций, сосудов под давлением | Требует квалификации оператора и калибровки |
| Лабораторные испытания (ЛИ) | Химсостав, временное сопротивление, ударная вязкость | При отсутствии сертификата или его неполноте | Разрушающий метод, требует вырезки образцов |
О чём умалчивают поставщики и где обычно находят несоответствия
Ещё один момент, который часто упускают, — контроль толщины. Реальный минусовой допуск не всегда соответствует заявленному. Например, лист 10 мм по документам при замере даёт 9,5 мм в чистом поле. Для изготовления несущих конструкций это критично, потому что расчётное сечение уменьшается, а напряжения растут. Мы такие партии возвращаем, если отклонение выходит за пределы ГОСТ.
Как организован входной контроль в «Эль Металл»: практический алгоритм
Если при контроле выявляется отклонение от требований стандарта или чертежа, составляется рекламационный акт, партия отправляется поставщику — запускать её в производство запрещено.
Частые вопросы о входном контроле металла (FAQ)
Обязательно ли проводить входной контроль металла по закону?
Да, для большинства промышленных предприятий это требование отраслевых нормативных документов (РД, СП, ГОСТ). Входной контроль является первым этапом системы качества и обязателен для предотвращения запуска в производство некондиционного сырья.
Что делать, если на партию металла нет сертификата?
Такой металл не может быть допущен в производство без проведения дополнительных лабораторных испытаний, подтверждающих его соответствие требованиям стандарта или техусловий. Если испытания не проводить — партия бракуется полностью.
Какие дефекты металла выявляет визуальный контроль?
Визуально проверяют поверхность на наличие трещин, расслоений, раковин, закатов (закатанных плён), вмятин, волосовин и следов коррозии. Также осматривают торцы листов и труб — на них не должно быть расслоений глубиной более допустимой.
Чем отличается входной контроль от технического контроля в процессе производства?
Входной контроль — это проверка сырья до того, как оно пошло в резку или сварку. Он отвечает на вопрос: годен ли металл вообще для данной задачи. Технический контроль на этапе производства — это проверка соблюдения технологии (режимы сварки, точность гибки, качество шва) уже после обработки.
Почему экономия на входном контроле всегда приводит к убыткам
В компании «Эль Металл» мы закрываем все этапы производства под одной крышей — от лазерной резки и гибки до сварки и порошковой покраски. Это позволяет нам вести сквозной контроль качества: от входной проверки листа до приёмки готовой конструкции. Если вы хотите получить готовое изделие, за которое не придётся краснеть перед заказчиком, имеет смысл передать изготовление металлоизделий на зака предприятию с собственной лабораторией и системой контроля на каждом этапе.