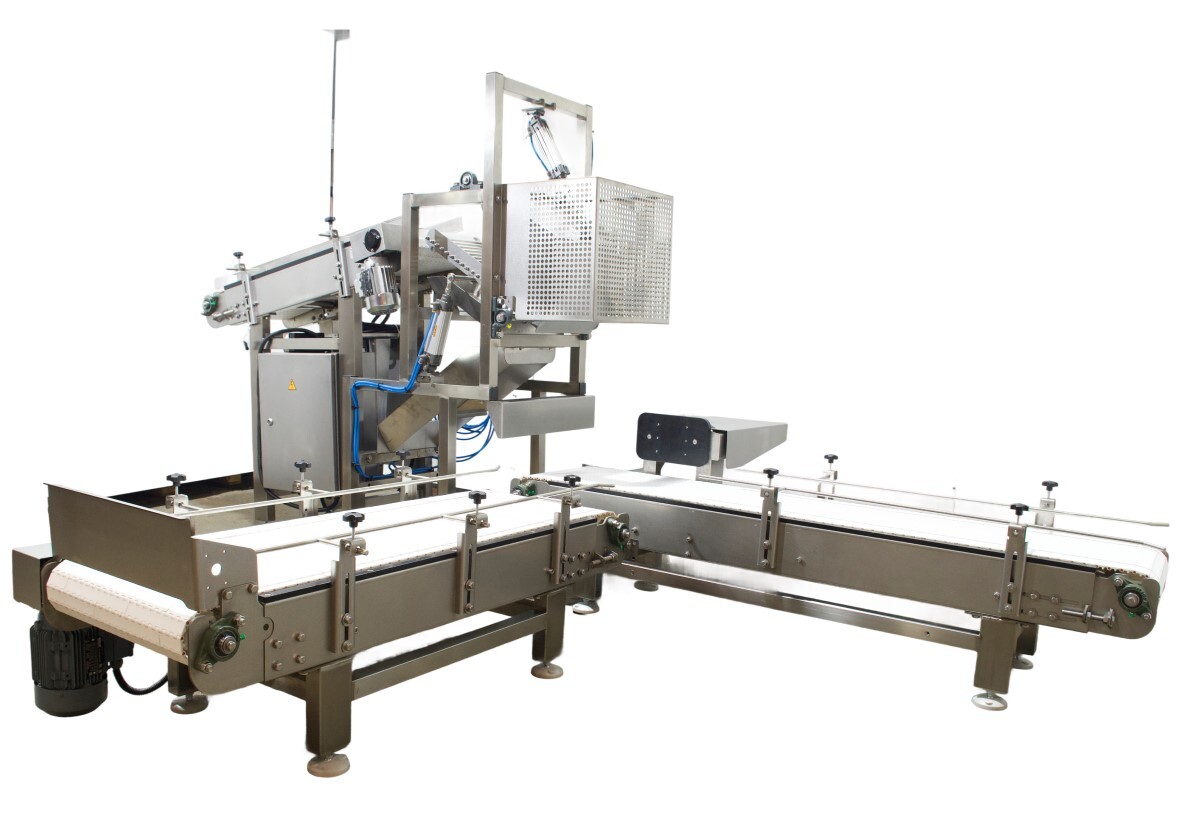
Модернизация европейских конвейерных линий в условиях 2025–2026 годов сводится к одному: замене импортных комплектующих (мотор-редукторы SEW, приводные ролики Interroll, ленты Habasit) на функциональные аналоги с сохранением посадочных мест, крутящего момента и скоростных режимов. Реинжиниринг узла начинается с анализа осевых нагрузок и посадочных размеров, затем подбирается компонент из наличия в ЕАЭС или изготавливается на месте. Срок поставки сокращается с 12–24 недель до 2–4 недель, стоимость падает на 30–50% без потери ресурса, а главное — линия не останавливается на полгода в ожидании импортной запчасти .
Почему европейские конвейеры перестали быть «неприкасаемыми»
Ситуация усугубляется тем, что европейские производители намеренно усложняют ремонт. Некоторые узлы не разбираются, детали имеют нестандартные посадки, а в конструкцию заложено «запланированное устаревание». Например, у мотор-роликов Interroll часто используется уникальный тип подшипника с тонким сепаратором, который не найти в стандартных каталогах. Заказчик вынужден либо переплачивать, либо искать нестандартные решения. И здесь на сцену выходит не просто импортозамещение как политический лозунг, а практический инжиниринг — восстановление работоспособности линии с использованием доступных компонентов .
Сравнение: оригинальные европейские узлы и продуманные аналоги
Основной вопрос, который задаёт главный инженер: «А не развалится ли аналог через месяц?» Ответ зависит от того, как именно этот аналог подобран. Если это случайный китайский ролик «похожего» диаметра — развалится, и довольно быстро. Если это результат реверс-инжиниринга с анализом материала и нагрузок — он будет работать не хуже, а иногда и дольше оригинала.
| Параметр | Оригинал (ЕС) | Аналог (реинжиниринг) |
| Срок поставки | 12–24 недели (с учётом параллельного импорта) | 2–4 недели (изготовление на месте) |
| Стоимость | Базовая + 200–300% логистики | На 30–50% ниже без потери ресурса |
| Техподдержка | Формальная, удалённая (или отсутствует) | Выезд инженера на объект в течение 48 часов |
| Адаптация под условия цеха | Невозможна (типовое решение) | Усиленные уплотнения, другая марка стали под агрессивную среду |
| Гарантия совместимости | 100% (при наличии на складе) | 100% (при точном соблюдении посадочных размеров) |
Важно понимать: аналог не всегда означает «копия». Иногда мы сознательно усиливаем слабые места оригинала — например, заменяем литую звездочку из обычной стали на сварную из Hardox с последующей закалкой ТВЧ. Это увеличивает ресурс на 30% по сравнению с оригиналом .
Критические узлы для замены: карта импортозамещения
Чаще всего модернизация европейских линий касается четырёх групп компонентов. По ним наработана статистика отказов и типовые решения по замене.
Мотор-ролики и приводные барабаны. Бывшие стандарты — Interroll и Itoh Denki. Их заменяют приводные узлы собственной сборки с сохранением длины обечайки и типа вала. Ключевой момент — крутящий момент. Нельзя просто поставить ролик с таким же диаметром, если у него другой редуктор. Результат — перегрузка и остановка линии. Поэтому мы всегда смотрим передаточное число и мощность.
Конвейерные ленты (ПВХ, модульные). Замена Habasit или Forbo — классика. Требуется подобрать материал (полиэстер, полиуретан) с идентичным коэффициентом трения и прочностью на разрыв. Если у вас модульная лента с шагом 25,4 мм, новый аналог должен идеально лечь на существующие звезды. Иначе начнётся биение и ускоренный износ.
Мотор-редукторы. Вместо SEW-Eurodrive или Bonfiglioli мы интегрируем агрегаты, соответствующие по передаточному числу и диаметру полого вала. Иногда требуется переходная плита — это решается на месте за 15 минут лазерной резкой. Никакой переделки рамы конвейера .
Реверс-инжиниринг: как снять размеры с изношенной детали
Первый — учёт износа. Мы не замеряем текущий диаметр вала в том месте, где он стёрся, а ищем неповреждённый участок или восстанавливаем проектный ноль по сопрягаемым деталям (например, по отверстию в корпусе подшипника). Иначе новый вал будет иметь заниженный диаметр и «болтаться»
.
Второй — химический анализ. Спектральный анализ металла показывает точную марку стали. Часто выясняется, что оригинальная «немецкая» деталь сделана из стандартной 42CrMo4, которую мы спокойно заменяем на отечественный аналог с аналогичной термообработкой. Если оригинал имел азотирование, мы наносим такое же покрытие.
Третий — улучшение конструкции. Европейские производители часто закладывают «запланированное устаревание» через тонкие стенки или неремонтопригодные соединения. Мы переделываем эти узлы: добавляем рёбра жесткости, переводим литьё на сварку из листового металла (это дешевле и точнее), закладываем стандартный крепёж вместо уникальных болтов .
Как подойти к модернизации европейского конвейера: алгоритм для заказчика
Если ваш завод столкнулся с проблемой обслуживания европейской линии, действуйте по следующей логике. Она проверена на реальных проектах, где простои конвейера составляли более 19 часов только из-за ожидания запчастей .
1. Проведите аудит критических узлов. Выпишите все позиции, по которым нет замены на складе. Определите, какие из них можно заменить стандартными аналогами из каталогов в ЕАЭС, а какие требуют реверс-инжиниринга.
2. Не доверяйте подбору «по картинке». Ошибка на 1 мм в посадочном месте или неправильный тип подшипника означает остановку линии через две недели. Требуйте от подрядчика технического паспорта, расчёта динамических нагрузок и, желательно, ссылок на работающие аналоги.
3. Если деталь уникальна — везите её на реверс-инжиниринг. Полный цикл обратного проектирования с изготовлением чертежа и детали на заказ занимает от 5 до 15 рабочих дней. Это значительно быстрее, чем ждать оригинал полгода .
Частые вопросы о модернизации и импортозамещении конвейеров (FAQ)
Если меняется узел целиком на аналог, подрядчик даёт гарантию на свою работу и совместимость. При этом работоспособность всей линии сохраняется, так как посадочные параметры соблюдены один в один.
Как проверить качество аналога, если нет образцов для теста?
Запрашивайте технический паспорт, результаты спектрального анализа металла и фотографии аналогичных узлов, которые уже работают в промышленности. Хороший подрядчик покажет действующий кейс.
Что делать, если на импортной детали нет маркировки и чертежей?
Присылайте фото с замерами основных размеров (диаметр вала, длина, шаг зуба). Конструкторы идентифицируют узел по каталогам мировых производителей или снимают параметры непосредственно с детали.
Всегда ли аналог дешевле оригинала?
Да, в среднем на 30–50% за счёт отсутствия логистических наценок и прямого производства. Но цена — не главное. Главное — срок поставки и возможность быстро заменить деталь в случае поломки.
Можно ли модернизировать не всю линию, а только один участок?
Да. Чаще всего так и делают — заменяют самый проблемный узел (приводную станцию или конвейерную ленту) и интегрируют его в существующую линию без переделки рамы.
Когда импортозамещение становится вопросом выживания производства
Инженеры «Эль Металл» занимаются именно такой инженерной задачей: от анализа изношенной детали до изготовления нового узла, который интегрируется в линию без переделки фундамента и приводов. Всё, что требуется для старта — прислать список необходимых узлов или фото с размерами, а остальное решается на собственной производственной базе в Минске. Подробнее о подборе аналогов для конвейерных систем читайте в разделе производство конвейерных систем